热处理加工在汽车零部件制造中的应用现状与技术趋势
一辆整车的可靠性,七成取决于底盘与动力总成零件的疲劳寿命。而决定这些零件寿命的关键工序,往往藏在最后——热处理。齿轮渗碳层深度差0.1mm,接触疲劳寿命可能相差30%以上。这也是为什么越来越多主机厂把热处理从"辅助工序"提升为"特殊过程"来管控。
汽车零部件的热处理需求正在发生什么变化?
传统燃油车时代,变速箱齿轮、传动轴、轴承套圈是热处理的主要对象,工艺以渗碳淬火+低温回火为主。进入新能源阶段,驱动电机轴、减速器齿轮转速提升至15000rpm以上,对钢材淬火后的变形量控制要求从原来的0.05mm收紧到0.02mm以内。同时,一体化压铸件的普及让铝合金热处理需求快速上升,金属热处理的对象正在从钢向铝、钛等轻量化材料延伸。
核心工艺:从渗碳到感应淬火的技术分野
目前汽车零部件热处理加工主要围绕三条工艺路线展开:
- 可控气氛渗碳淬火:适用于变速箱齿轮、差速器齿轮,有效硬化层深度通常控制在0.6-1.2mm,表面硬度58-62HRC
- 感应淬火:用于半轴、转向节等轴类件,加热速度快、变形小,硬化层可实现仿形分布
- 调质处理(淬火+高温回火):连杆、曲轴等承受交变载荷的零件,获得回火索氏体组织,兼顾强度与韧性
常州市雷成热处理厂:金属热处理,热处理加工,钢材淬火,工件回火,金属表面处理——这些工艺能力需要配套的炉温均匀性(±5℃以内)、碳势控制精度(±0.05%C)以及淬火介质冷却特性曲线来支撑,不是单一设备能解决的。
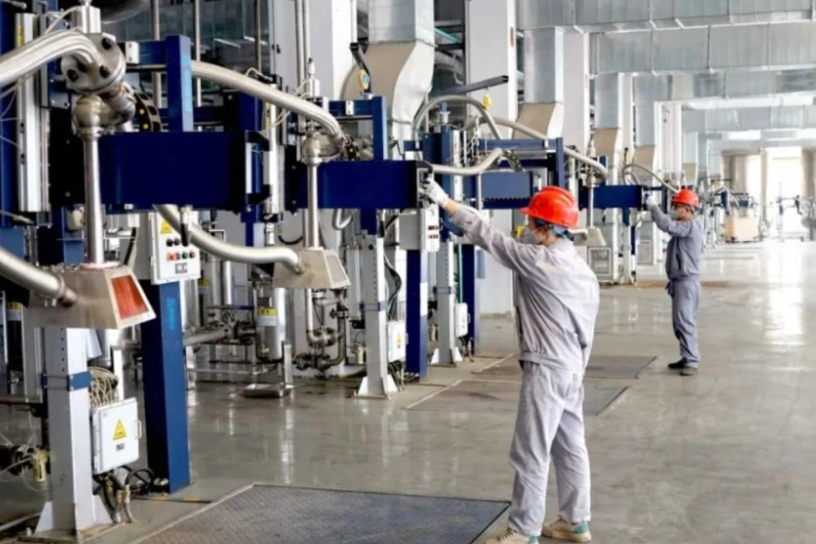
选型指南:如何匹配零件与热处理工艺
选热处理供应商,不能只看价格。几个实操判断标准:
- 炉温均匀性检测报告是否在有效期内(AMS2750或GB/T 9452标准)
- 是否有针对具体零件的工艺定型报告(含金相、硬度梯度、变形量数据)
- 淬火油是否定期做冷却特性测试,而非仅看使用时长
- 工件回火是否在淬火后规定时间内完成(一般不超过4小时,防止开裂)
以新能源减速器齿轮为例,要求渗碳层深度0.8-1.0mm,齿面硬度59-63HRC,心部硬度30-42HRC,同时齿向变形量≤15μm。这类零件建议选择具备低压渗碳或真空渗碳能力的加工方,传统气氛炉在变形控制上已接近极限。
金属表面处理方面,如果后续还有喷丸或磷化工序,热处理后的表面氧化层控制就特别关键。氧化层过厚会导致后续涂层附着力不足,这一点在同步器齿环等零件上表现尤为明显。
应用前景:短流程、少变形、数字化
未来三年,汽车热处理加工的技术走向比较清晰:真空低压渗碳替代传统气氛渗碳的比例会继续上升,尤其在一体化压铸模具和精密齿轮领域;感应淬火配合机器人上下料实现全自动化产线;工艺仿真软件(如Deform、Simufact)在报价阶段就能预判变形趋势,减少试错成本。
对零部件企业来说,热处理不再是"送出去处理一下"的环节,而是需要和加工方做前期工艺协同。常州市雷成热处理厂在齿轮渗碳、轴类感应淬火和调质处理上积累的工艺数据,正是为这种协同提供支撑——把变形控制在热处理之前,而不是之后去修。