常州市雷成热处理厂工件回火工艺参数优化与金属表面处理技术探讨
📅 2026-11-11
🔖 常州市雷成热处理厂:金属热处理,热处理加工,钢材淬火,工件回火,金属表面处理
回火是决定工件最终力学性能的关键工序,参数选择不当,前面的淬火工艺再精准也白费。常州市雷成热处理厂在长期生产中积累了各类钢材的回火数据,这里结合金属表面处理技术,谈几点实操层面的工艺优化思路。
回火温度与保温时间的选择逻辑
不同钢材的回火温度区间差异很大。以常见的45钢和40Cr为例:
- 45钢:淬火后硬度HRC55以上,回火温度180~220℃可获得HRC50~55,适合要求耐磨的轴类件;若需兼顾韧性,回火温度提至550~600℃,硬度降至HRC25~30。
- 40Cr:回火温度500~520℃水冷或油冷,可有效抑制第二类回火脆性,硬度稳定在HRC28~32。
保温时间按工件有效厚度计算,通常每25mm壁厚保温1小时,但装炉量大时需适当延长。常州市雷成热处理厂:金属热处理实践中发现,保温不足是回火后硬度偏高的常见原因,而非温度设定错误。
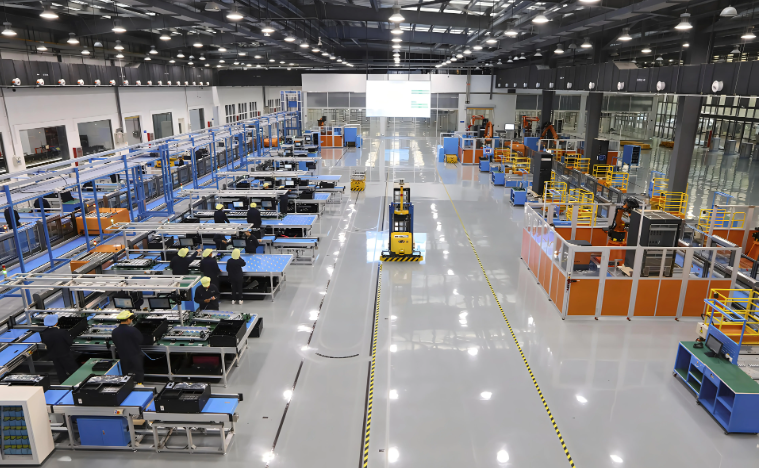
回火后的表面处理配合
回火后工件表面往往存在氧化皮或轻微脱碳层,直接影响后续发黑、磷化或镀层附着力。我们建议在回火后增加一道喷砂或抛丸处理,粗糙度控制在Ra1.6~3.2μm之间,既去除氧化皮又为金属表面处理提供均匀的活性表面。对于精度要求高的工件,回火时可采用保护气氛炉,减少后续清理工序对尺寸的影响。
一个典型工艺调整案例
某客户送来一批65Mn弹簧片,厚度2mm,原工艺为淬火后380℃回火,但装配后出现早期断裂。金相分析发现回火马氏体未充分转变,残余应力偏高。我们将回火温度调整至420℃,保温时间从40分钟延长至60分钟,硬度由HRC44降至HRC40,弹性极限反而提升。配合后续的金属表面处理(磷化+发黑),盐雾试验从24小时提高到72小时无红锈。
热处理加工的本质是组织控制,回火参数没有万能公式。常州市雷成热处理厂:热处理加工建议每批新材进厂先做小样试回火,用硬度梯度法确定最佳温度窗口,再批量执行。钢材淬火后的回火窗口往往只有±15℃,靠经验估算远不如数据积累可靠。